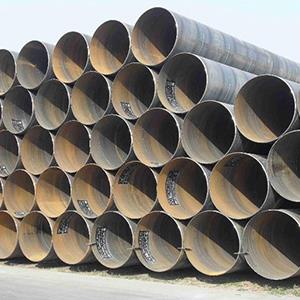
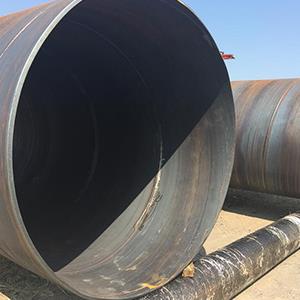
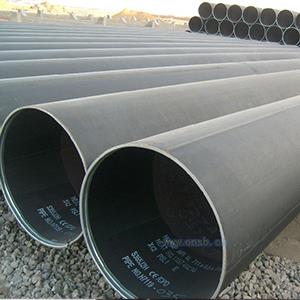
螺旋钢管的制作工艺流程及工艺特性
螺旋钢管运用于饮用水工程、能源工业、化工、电力工业、农田灌溉、城市规划建设,是我国开发设计的二十个重点产品之一。

作液体输送用:给水、排水。
气体运输:气体、蒸汽、液化石油气。
作结构用:作基础打桩管、作公路桥梁;港口、路面、建筑构造用管等。
一、螺旋钢管的工艺流程1)原材料即带钢卷,焊丝,焊剂。
在投入前都要经过严格的理化检验。
(2)带钢头尾连接,采用单丝或双丝电弧焊接,在叠成无缝钢管后采用自动电弧焊焊补。
(3)成型前,带钢经过矫平、剪边、刨边,表面清理输送和予弯边处理。
(4)采用电接点压力表控制输送机两边压下油缸的压力,确保了带钢的平稳输送。
(5)采用外控或内控辊式成型。
(6)采用焊缝间隙控制装置来保证焊缝间隙满足焊接要求,管径,错边量和焊缝间隙都得到严格的控制。
(7)内焊和外焊均采用美国林肯电焊机进行单丝或双丝埋弧焊接,从而获得稳定的焊接规范。
(8)焊完的焊缝均经过在线连续超声波自动伤仪检查,保证了100%的螺旋焊缝的无损检测覆盖率。
若有缺陷,自动报警并喷涂标记,生产工人依此随时调整工艺参数,及时消除缺陷。
(9)采用空气等离子切割机将钢管切成单根。
(10)切成单根钢管后,每批钢管头三根要进行严格的首检制度,检查焊缝的力学性能,化学成份,溶合状况,钢管表面质量以及经过无损探伤检验,确保制管工艺合格后,才能正式投入生产。
(11)焊缝上有连续声波探伤标记的部位,经过手动超声波和X射线复查,如确有缺陷,经过修补后,再次经过无损检验,直到确认缺陷已经消除。
(12)带钢对焊焊缝及与螺旋焊缝相交的丁型接头的所在管,全部经过X射线电视或拍片检查。
(13)每根钢管经过静水压试验,压力采用径向密封。
试验压力和时间都由钢管水压微机检测装置严格控制。
试验参数自动打印记录。
(14)管端机械加工,使端面垂直度,坡口角和钝边得到准确控制。
二、螺旋钢管生产工艺特点螺旋钢管的生产工序,与用其它方式生产的大直径钢管的生产工序相比,有如下特点:
1、原料制备工艺简单;2.原材料放在机器上后,管坯可以在一个过程中制成。3.不需要矫直过程。
相关新闻
- 螺旋钢管、直缝螺旋钢管、无缝螺旋钢管的比较
- 防腐螺旋钢管的防腐处理
- 大口径螺旋钢管主要工业用途
- 双面埋弧焊螺旋钢管生产步骤有哪些?
- 螺旋钢管生产厂家告诉你螺旋钢管及其无缝螺旋钢管的分类
- 沧州螺旋钢管厂家生产过程中对螺旋焊管的焊缝处理
- 厚壁螺旋钢管工艺
- 河北螺旋钢管价格是怎么样的
- 河北螺旋钢管在出厂之前做机械性能试验需达到什么标准?
- 螺旋焊管的强度如何
- 沧州螺旋钢管集团生产的大口径螺旋钢管如何保养
- 螺旋钢管防腐市场销量有所提升
- 双面埋弧焊螺旋钢管的市场趋势是怎么样的
- 大口径螺旋钢管的性能用途和发展前景
- 大口径防腐蚀螺旋钢管生产厂家装卸车要求和生产检测
- 螺旋钢管防腐厂家产品独特优势及注意事项
- 螺旋钢管防腐层厚度检验要求是什么
- 沧州螺旋钢管生产流程
- 沧州螺旋钢管集团生产双面埋弧焊螺旋钢管质量如何
- 螺旋钢管生产厂家生产的无缝钢管的用处